Rubbermengmachine: de apparatuur die de batchkwaliteit bepaalt voordat u de mal bereikt
Als u rubberen afdichtingen, O-ringen, schoenzolen, slangen of verbindingen voor extrusie produceert, faalt een afgewerkt onderdeel zelden vanwege de pers of de mal. Het mislukt omdat de rubbermengmachine een inconsistent mengsel afleverde. Dalende treksterkte, afwijkende compressie, vloeisporen op het oppervlak en verborgen porositeit zijn allemaal terug te voeren op de mengruimte.
Een rubbermengmachine voert drie taken uit in één cyclus. Het bevat vulstoffen, activatoren en verzachters in het polymeer; het verspreidt ze gelijkmatig; en het maakt de massa week tot een verwerkbaar materiaal. De machine regelt de schuifkracht, temperatuur en mengtijd, die samen de dispersiekwaliteit, de schroeiveiligheid en de consistentie van batch tot batch bepalen.
De praktische productiebenchmark voor een goed gemengde verbinding is een Mooney-viscositeitsspreiding van ±5 eenheden tussen batches en een dispersiewaarde van 4 of hoger op de standaard 10-puntsschaal. Als uw mixer deze aantallen niet kan vasthouden, zal geen enkele stroomafwaartse pers, extruder of uithardingssysteem dit compenseren.
Kneder of open molen: welke rubbermengmachine hoort in elke procesfase?
De eerste aankoopbeslissing gaat over het machinetype. De meeste fabrieken voor rubberproducten hebben zowel een kneder onder druk als een mengmolen met twee rollen nodig, omdat ze verschillende fasen van hetzelfde proces verwerken in plaats van te concurreren om dezelfde taak.
Drukkneder: de primaire mengmachine
De drukkneder is het werkpaard voor de productie van masterbatch. Rubber en ingrediënten worden in een gesloten kamer geladen en een paar rotoren kneedt het materiaal onder pneumatische ramdruk. Het gesloten ontwerp houdt stof onder controle, stabiliseert de temperatuur en creëert de hoge schuifkracht die nodig is om polymeerketens af te breken en roet- of witte vulstoffen te verspreiden. Rotors met twee vleugels zijn de gebruikelijke keuze voor algemene rubberproducten; rotoren met vier vleugels veranderen het afschuifprofiel en verkorten de cyclustijd voor veel verbindingen.
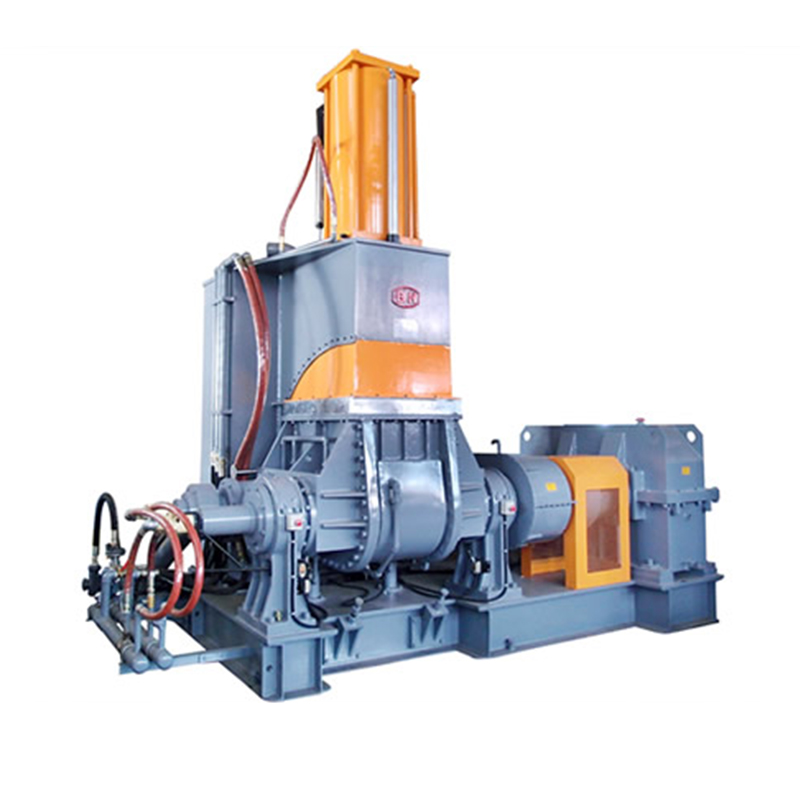 Kneder onder druk voor het mengen van Masterbatch-rubber Deze gesloten machine biedt de hoge afschuifkracht die nodig is om vulstoffen te dispergeren en polymeerketens af te breken. Het stabiliseert de temperatuur en houdt stof onder controle, waardoor het essentieel is voor het produceren van consistente masterbatch vóór de tweewalsmolen. Bekijk Product →
Tweewalsmengmolen: afwerking en curatieve toevoeging
De tweewalsmengmolen verzorgt de tweede fase. Het mengsel wordt tussen twee tegengesteld draaiende rollen geperst en herhaaldelijk gesneden, gevouwen en bij een lagere temperatuur gemengd. Hier worden zwavel en versnellers toegevoegd, omdat deze ingrediënten onder hun schroeidrempel moeten blijven totdat de verbinding de mal of extruder bereikt. De fabriek produceert ook een uniforme plaat die stroomafwaartse apparatuur voedt, zoals een extruder of een voorvormer voor koude toevoer.
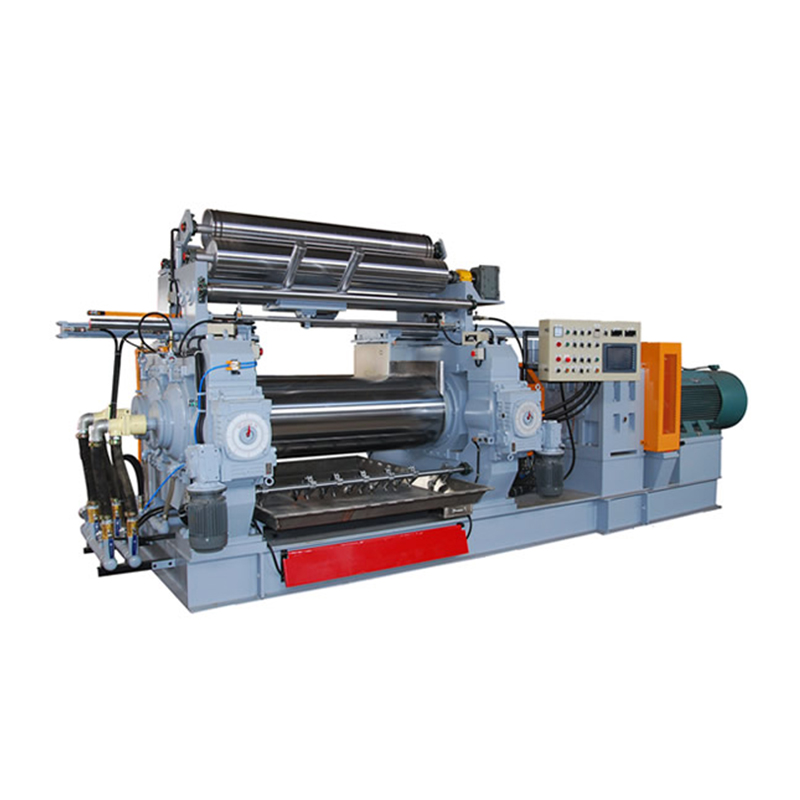 Tweewalsmengmolen voor de uiteindelijke samengestelde platen Na masterbatch worden zwavel en versnellers onder gecontroleerde omstandigheden aan deze molen toegevoegd om schroeien te voorkomen. Het produceert een uniforme plaat voor stroomafwaartse extruders en de specificaties ervan zijn rechtstreeks van invloed op de uiteindelijke kwaliteit. Bekijk Product →
| Functie | Kneder onder druk | Tweewalsmengmolen |
|---|---|---|
| Mengkamer | Gesloten en onder druk | Open broodjes, sfeervol |
| Belangrijkste procesrol | Masterbatch-mengen | Curatieve toevoeging en beplating |
| Stof- en rookbeheersing | Goed | Matig |
| Uitvoerformulier | Partij dumpen | Vel of strook |
| Typische maat | Kamer van 10–110 liter | Roldiameter 16-26 inch |
| Nip gevaar | Laag | Hoog; vereist rem en bewakers |
Zes specificaties die beslissen of een rubbermengmachine voor u werkt
Twee machines kunnen er in een brochure identiek uitzien en toch verschillend presteren op uw fabrieksvloer. Vergelijk deze zes specificaties in detail voordat u de bestelling ondertekent.
| Specificatie | Wat het beïnvloedt | Praktisch bereik |
|---|---|---|
| Kamervolume | Batchgrootte en doorvoer | 10–55 L voor de meeste fabrieken |
| Vulfactor | Dispersie, temperatuurstijging, cyclustijd | 0,70–0,85 |
| Rotorsnelheid | Afschuifsnelheid en mengefficiëntie | 30–60 tpm |
| Motorvermogen | Koppel voor hoogvulmiddel of stijve verbindingen | 40–90 kW per kamer van 55 liter |
| Ram-druk | Inwerken en verdichten van vulstof | 0,4–0,8 MPa |
| Koelsysteem | Schroeiveiligheid en cyclustijd | Watergekoelde jas plus kernkoeling |
Bespreek uw feitelijke samenstelling met de leverancier. Als u verbindingen met een hoge viscositeit, zoals NBR boven 60 Shore A, verwerkt of een zware hoeveelheid carbon black gebruikt, kies dan een motor aan de bovenkant van het vermogensbereik en controleer of de koelkanalen geschikt zijn voor continu werk in ploegendienst.
Waarom twee fabrieken met dezelfde rubbermixer verschillende resultaten behalen
Twee fabrieken kunnen hetzelfde model mengmachine gebruiken en toch een verschillende kwaliteit van het mengsel produceren. Het verschil zit in de procesdiscipline: vulfactor, lostemperatuur, mengvolgorde en weegnauwkeurigheid. Deze vier factoren zijn verantwoordelijk voor de meeste mengfouten die bij normale productie voorkomen.
| Probleem | Typische oorzaak | Praktische oplossing |
|---|---|---|
| Schroeien (voorbehandeling) | Uitblaastemperatuur te hoog of cyclus te lang | Verlaag de rotorsnelheid; lagere koelwatertemperatuur; cyclus verkorten |
| Slechte spreiding | Laag fill factor, low ram pressure, short mixing time | Verhoog het batchgewicht; verhoog de ramdruk; verleng de mengtijd |
| Vastzitten aan rotoren | Hoge temperatuur, lage vulfactor, bepaalde polymeerkwaliteiten | Batchtemperatuur verlagen; vulfactor aanpassen naar 0,75–0,80; lossingsmiddel toevoegen |
| Variatie van batch tot batch | Handmatige weegfout, temperatuurafwijking | Gebruik automatische batching van kleine chemicaliën; temperatuursensoren kalibreren |
Weegnauwkeurigheid is de basis. Een fout van 1 tot 2 gram in een verharder kan de vulkanisatiesnelheid voldoende veranderen om een hele batch in schroot te veranderen. Fabrieken die nog steeds afhankelijk zijn van handmatig wegen, kunnen dit risico elimineren met een geautomatiseerde weeg- en voerlijn; de mixer stroomopwaartse apparatuur artikel op deze site legt de typische lay-out uit.
Zorg ervoor dat de rubbermengmachine past bij uw productlijn, niet alleen bij de brochure
Het juiste mengpakket is afhankelijk van de producten die je maakt. Hier ziet u hoe mengapparatuur doorgaans wordt geselecteerd voor vier veel voorkomende rubberproductcategorieën.
EVA- en rubberen zolen
Schoenzolenfabrieken gebruiken een kneder om de masterbatch op een strak gecontroleerde temperatuur te bereiden, en gebruiken vervolgens een open molen om materiaal af te snijden voor het vormen. EVA-verbindingen vereisen een smal temperatuurbereik omdat verknopings- en schuimreacties gevoelig zijn voor thermische geschiedenis. Temperatuurregeling is voor deze toepassing belangrijker dan de rotorsnelheid.
O-ringen en afdichtingen
De productie van O-ringen en afdichtingen vereist een fijne dispersie van het vulmiddel, omdat niet-gedispergeerde agglomeraten lekpaden worden in het gevormde product. Gebruik een kneder met een vulfactor van bijna 0,80, houd de ramdruk aan de bovenkant en voer de batch vervolgens naar een precisie-voorvormer met koude invoer die de maatnauwkeurigheid in elke plano handhaaft.
Slangen en geëxtrudeerde profielen
Voor geëxtrudeerde producten is contaminatiebeheersing de prioriteit. EEN rubberen zeef voor hete toevoer stroomafwaarts van de kneder geplaatst verwijdert onzuiverheden en verbetert de materiaalzuiverheid voordat de verbinding de extruderschroef binnengaat.
Productie met hoog volume
Fabrieken die 10.000 of meer onderdelen per ploegendienst produceren, moeten de kneder combineren met een batchkoeleenheid en een automatisch toevoersysteem. Hierdoor hoeft de mixer niet te wachten op handmatige bediening en blijft er een continue stroom gekoelde, gestapelde compound klaar voor de volgende fase.
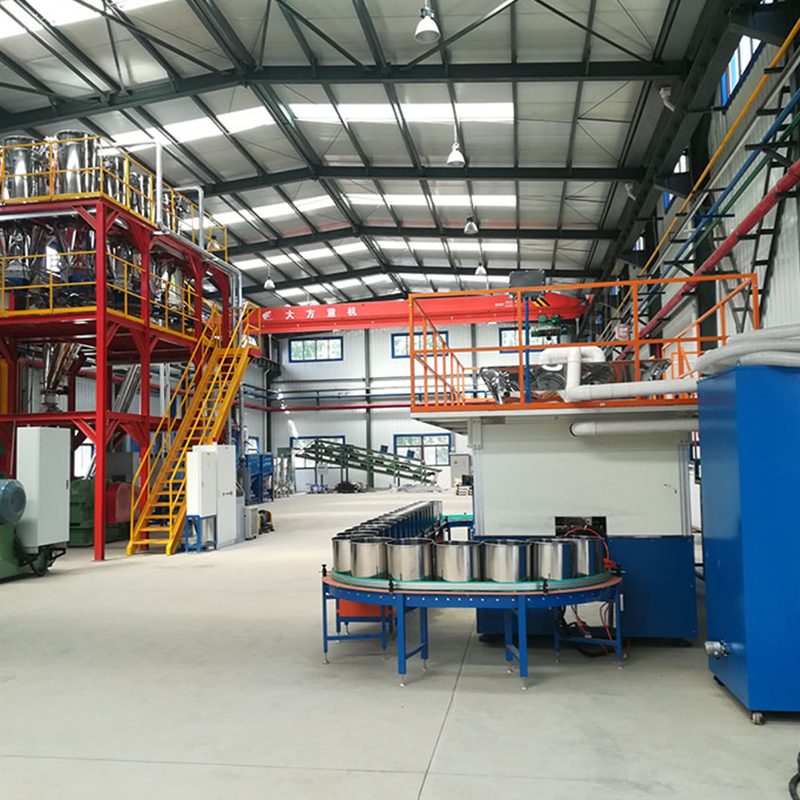 Stroomopwaartse apparatuur voor doseer- en voedingsmixers Dit systeem automatiseert de opslag, het wegen en het aanvoeren van grondstoffen rechtstreeks naar de interne mixer. Het zorgt voor een continue, stofgecontroleerde werking voor de productie van grote volumes en vermindert handmatige handelingen. Bekijk Product →
Onderhoud en veiligheid: wat verslijt op een rubbermengmachine
Rubbermengapparatuur werkt met schurend roet, fijn zinkoxide en een hoog koppel bij elke ploegendienst. Slijtage is niet een kwestie van óf, maar van wanneer. Een gepland onderhoudsschema houdt de kwaliteit stabiel en verlengt de levensduur van de machine.
- Rotoren en kamerwand: de speling tussen de rotortip en de kamerwand neemt toe met slijtage. Controleer dit ieder half jaar met een voelermaat. Overmatige speling veroorzaakt een slechte dispersie en langere mengcycli.
- Stof stopt: deze afdichtingen voorkomen dat er poeder langs de rotorassen ontsnapt. Vervang ze voordat er zichtbare lekkage optreedt, omdat gelekte ingrediënten de mengverhouding veranderen.
- Smering: gebruik voor de versnellingsbak en lagers de door de machinebouwer opgegeven oliekwaliteit. Het vervangen van een ander type kan geld besparen op papier, maar zal meer kosten qua slijtage.
- Koelsysteem: kalkafzettingen verminderen de warmteoverdracht. Als de afvoertemperatuur in de loop van de week stijgt, controleer dan de koelkanalen op kalkaanslag voordat u de procesinstellingen de schuld geeft.
- Veiligheidsvoorzieningen: iedere open molen moet beschikken over een noodstopstang en een rem die de walsen binnen de gestelde tijd stopt. Kneders die onder druk staan, moeten een trechtervergrendeling hebben en een hydraulische veiligheidsklep die de druk onmiddellijk laat ontsnappen.
Veelgestelde vragen over rubbermengmachines
Wat is het verschil tussen een kneder onder druk en een open mengmolen?
De onder druk staande kneder is een gesloten interne mixer die het belangrijkste werk uitvoert: het opnemen en dispergeren van vulstoffen in het polymeer. De open mengmolen is een blootgestelde machine met twee rollen die wordt gebruikt voor het toevoegen van curatieve middelen bij een lagere temperatuur en voor het vormen van de verbinding tot een plaat. Ze werken als paar in een typische compoundlijn.
Hoe bepaal ik de batchgrootte van een kneder?
Het batchgewicht is gelijk aan het kamervolume vermenigvuldigd met de vulfactor en de dichtheid van het mengsel. Voor een kneder van 55 L met een vulfactor van 0,75 en een mengdichtheid van 1,15 g/cm³ bedraagt het batchgewicht ongeveer 47 kg. Controleer de dichtheid van uw specifieke compound, want materialen met een hoog vulmiddel wegen meer per liter.
Wat is de normale vulfactor voor een rubbermengmachine?
De meeste knedertoepassingen draaien op 0,70 tot 0,85. Hogere waarden verbeteren de doorvoer, maar verhogen de temperatuur en het koppel. EVA en zachte verbindingen kunnen in de buurt van 0,80 tot 0,85 lopen; stijve verbindingen met een hoge hardheid moeten mogelijk dichter bij 0,70 blijven om overbelasting van de motor te voorkomen.
Hoe voorkom ik schroeiplekken tijdens het mixen?
Houd de afvoertemperatuur onder de schroeitemperatuur van uw compound, gebruik een tweetraps mengproces om curatieve middelen toe te voegen aan een koele molen en controleer of de koelwaterkanalen schoon zijn en de temperatuur van het binnenkomende water onder de 30°C blijft.
Kan ik één mengmachine gebruiken voor verschillende rubbers zoals siliconen en EVA?
Ja, maar u moet voor elk materiaal de rotorsnelheid, het temperatuurprofiel en de mengtijd wijzigen. Siliconen kunnen andere verbindingen kruisbesmetten, dus gebruik een machine voor siliconen of voer grondige spoelcycli uit met een reinigingsmiddel tussen materiaalwissels.
Welke upstream-apparatuur verbetert het mengproces?
Automatische batchsystemen voor kleine chemicaliën, carbon black-weegsystemen en bovengrondse toevoerbanden verminderen handmatige fouten en verkorten de laadtijd. Deze apparaten worden gezamenlijk mixer upstream-apparatuur genoemd en zijn de meest effectieve manier om de consistentie van batch tot batch in een rubbermenglijn te stabiliseren.

