Wat is een vulkaniseermachine? Het korte antwoord
Een vulkaniseermachine is een pers die niet-uitgeharde rubbersamenstelling omzet in een sterk, elastisch, hittebestendig afgewerkt onderdeel door gecontroleerde hitte, druk en tijd toe te passen. De machine brengt de verknopingsreactie in het rubber op gang, normaal gesproken via zwavel- of peroxide-uithardingssystemen, en die reactie is wat een vormbaar vel compound scheidt van een echt rubberproduct. Als u van plan bent schoenzolen, O-ringen, afdichtingen, slangen of trillingsdempers te produceren, is de vulkaniseermachine het hart van uw productielijn.
Zie het zo: vóór vulkanisatie gedraagt rubber zich als zachte plasticine; na vulkanisatie wordt het het veerkrachtige materiaal dat trillingen absorbeert, vloeistoffen afsluit en hitte en weer overleeft. Tijdens het proces worden de meeste met zwavel uitgeharde verbindingen vastgehouden 140-170°C , peroxidesystemen op 160-200°C en speciale verbindingen zoals FKM en siliconen bij 170-250°C . Een machine die deze vensters niet kan onderhouden, zal zachte, plakkerige of broze onderdelen produceren, hoe goed de verbinding ook is.
Het komt erop neer: uw vulkaniseermachine bepaalt de uiteindelijke afmetingen, hardheid, compressieset en duurzaamheid op lange termijn van elk onderdeel dat u verzendt. Mengen, malen en voorvormen bestaan allemaal om deze laatste stap te voeden, dus zorg ervoor dat de machine goed is voordat je de rest van het proces eromheen bouwt.
- Temperatuur: 140-250 °C afhankelijk van de compound en het uithardingssysteem.
- Druk: gewoonlijk 15-40 MPa op het geprojecteerde deelgebied tijdens het uitharden.
- Tijd: van een paar minuten voor dunne pakkingen tot 40-60 minuten voor dikke blokken.
Hoe vulkanisatie werkt: hitte, druk en tijd
De chemie wordt gemakkelijker te begrijpen als je rubber vergelijkt met een kom verwarde noedels. In met zwavel uitgeharde verbindingen breekt hitte zwavelringen open en creëert bruggen tussen de polymeerketens van NR, SBR, EPDM of NBR. Peroxidesystemen bouwen in plaats daarvan directe koolstof-koolstofverbindingen op. Het resultaat is een driedimensionaal netwerk dat rubber zijn veerkracht, chemische weerstand en het vermogen geeft om zijn vorm te behouden onder constante belasting. Uithardingsversnellers en activatoren zoals zinkoxide en stearinezuur bepalen hoe snel dat netwerk wordt gevormd. Daarom is het recept van de verbinding net zo belangrijk als de machine-instellingen.
Drie variabelen bepalen het succes: temperatuur, druk en tijd. Temperatuur drijft de chemische reactie aan; druk duwt lucht naar buiten en dwingt het mengsel in elke holte; De tijd bepaalt hoe volledig de reactie eindigt. Te weinig uitgehard rubber is niet sterk en veert slecht terug; oververhard rubber wordt hard en vatbaar voor scheuren.
De praktische uithardingstijd volgt een oude regel op de werkvloer van ongeveer 3-5 minuten per millimeter van massief rubberdikte bij typische vormtemperaturen. Een shockmount-blok van 12 mm kan daarom 40-60 minuten nodig hebben, terwijl een pakking van 2 mm in minder dan 10 minuten uithardt. Dikkere onderdelen vereisen ook een langzamere verwarming om verschroeide oppervlakken en niet-uitgeharde kernen te voorkomen.
| Verwarmingsmethode | Praktisch temperatuurbereik | Typische uniformiteit | Meest geschikt voor |
|---|---|---|---|
| Stoom | 120-180°C | /-5 °C | Dikke secties, autoclaven |
| Hete olie | Tot 250°C | /-2 °C | Platens die een strakke uniformiteit nodig hebben |
| Elektrische patroon | Tot 300°C | /-3 °C met PID-regeling | Kleine platen, injectiemachines |
Belangrijkste soorten vulkaniseermachines
Niet elk rubberproduct kan op dezelfde manier worden uitgehard. Uw onderdeelgeometrie, jaarvolume en matrijsstijl verwijzen u naar een van de vier machinetypen.
Hydraulische uithardingspers (compressiegieten)
Het werkpaard van de rubberindustrie. Een niet-uitgeharde plano of strook wordt in een open mal geladen, de plaat sluit onder hydraulische druk en er stroomt warmte door de mal in de compound. Meerdaglichtpersen stapelen verschillende matrijsniveaus op om de productie te verhogen, en omdat matrijzen relatief eenvoudig zijn, blijft dit type de eerste keuze voor pads, pakkingen, schoenzolen en afdichtingen voor algemene doeleinden. De twee cruciale aankoopcijfers zijn degelgrootte en tonnage.
Vacuüm vulcaniseerpers
Opgesloten lucht veroorzaakt blaren en ongevulde hoeken, vooral in mallen met dunne ribben, diepe holtes of metalen inzetstukken. Een vacuümvulkaniseerpers evacueert de kamer voordat de mal volledig sluit, waardoor de meeste luchtgerelateerde defecten worden geëlimineerd. Een operatorvriendelijke optie in deze categorie is een vacuüm hete persmachine met een volledige behuizing, programmeerbare evacuatie en PID-temperatuurregeling op elke plaat.
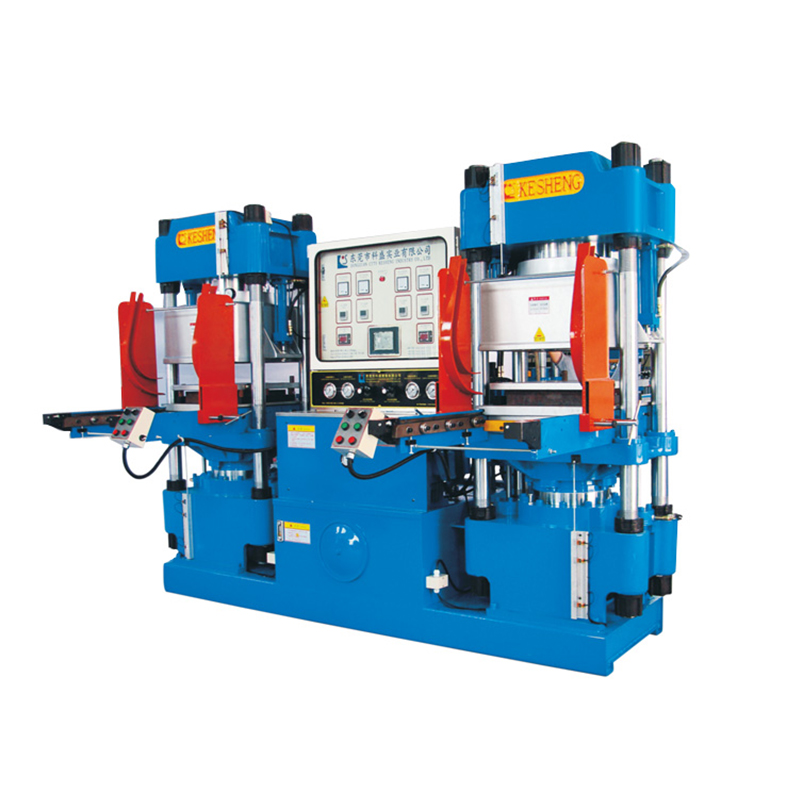 Aangepaste fabrikanten van vacuümpersmachines, leveranciers Deze machine is een vulkaniseermachine voor diverse rubber- en kunststofproducten. Het heeft de functies van timing-matrijsvergrendeling, automatische pre ... Bekijk Product →
Rubber spuitgietmachine
Een injectiemachine weekt de compound in een schroef- of plunjereenheid en injecteert deze direct onder druk in een gesloten mal. U hoeft de plano's niet langer vooraf te wegen of de matrijs te openen om ze te laden, wat de cycli verkort en de flits vermindert. Verticale machines schitteren met gelijmde metalen onderdelen zoals oliekeerringen en luchtveren; horizontale machines zijn geschikt voor grotere vormstukken en een hogere output. Fabrikanten van afdichtingen die overstappen van compressie naar injectie zien de arbeidskosten vaak merkbaar dalen bij dezelfde onderdeelnummers. Om die reden is onze verticale of horizontale rubberinjectiemachine is gebouwd met snelle materiaalwisseling en herhaalbare schotcontrole in gedachten.
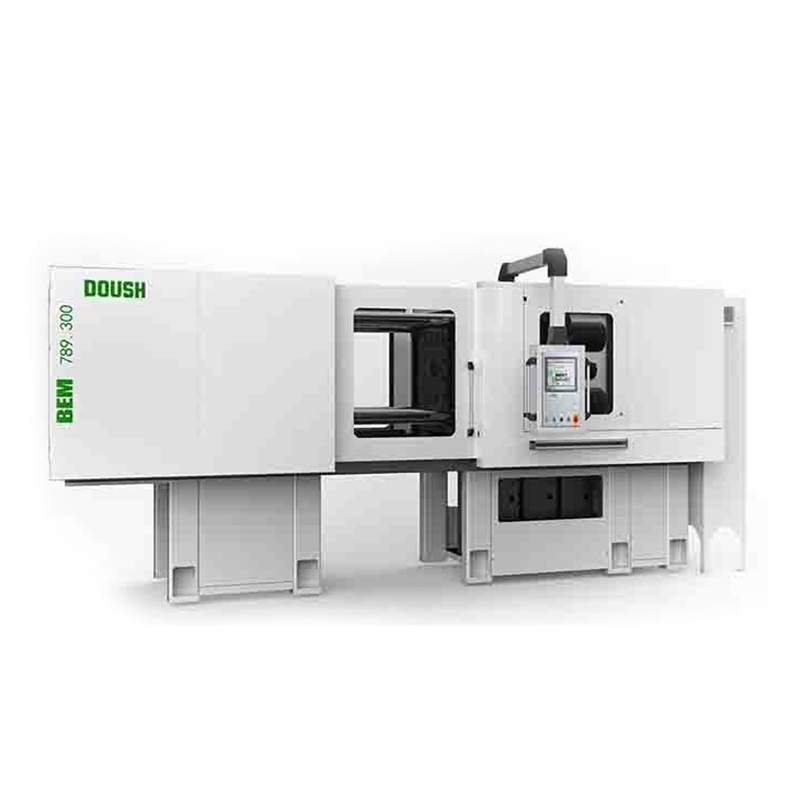 Aangepaste verticale / horizontale rubberinjectiemachinefabrikanten, leveranciers Het is een technologie voor de productie van rubbervormproducten. Het wordt voornamelijk gebruikt bij de productie van rubbervormproducten, zoals e... Bekijk Product →
Autoclaven en continue uithardingslijnen
Lange profielen, slangen en kabels passen niet tussen vlakke platen. Deze producten harden uit in autoclaven gevuld met stoom onder hoge druk, of op doorlopende lijnen die extrusie combineren met verwarming in de magnetron, hete lucht of een zoutbad. In deze systemen wordt de productiesnelheid bepaald door de lengte van de verwarmingszone en de nauwkeurigheid van de temperatuurregeling, in plaats van door het perstonnage.
| Machinetype | Typische producten | Cycluskenmerken | Belangrijkste voordeel |
|---|---|---|---|
| Compressie Druk | Pakkingen, pads, schoenzolen | Minuten per cyclus, batchgericht | Lage matrijskosten, flexibiliteit |
| Vacuümpers | Precisieafdichtingen, gelijmde inzetstukken | Iets langer vanwege evacuatie | Minder luchtdefecten, consistente dichtheid |
| Injectiemachine | O-ringen, connectoren, onderdelen met een groot volume | Snelle opname- en uithardingscyclus | Herhaalbaarheid, minder flits, weinig arbeid |
| Autoclaaf of continue lijn | Slangen, kabels, profielen | Continu of batchgewijs | Lange lengtes drogen gelijkmatig uit |
Hoe u de juiste vulkaniseermachine kiest
Het kiezen van een pers begint bij het voltooide onderdeel, niet bij een productcatalogus. Beantwoord vijf vragen voordat u een offerte aanvraagt.
- Wat is de geprojecteerde oppervlakte van uw grootste onderdeel? Het perstonnage is gelijk aan het geprojecteerde oppervlak vermenigvuldigd met de vormdruk. Een onderdeel van 400 mm x 400 mm beslaat 0,16 m²; bij 25 MPa heeft het 4,0 MN nodig, ongeveer 408 ton. Het toevoegen van een marge van 10-15 procent leidt tot een pers van 450-500 ton.
- Wat is de maximale uithardingstemperatuur die uw compound nodig heeft? Als de datasheet om meer dan 200 °C vraagt, vermijd dan lagedrukstoomverwarming en kies in plaats daarvan voor elektrische patroon- of hete-olieverwarming.
- Hoeveel holtes kan de mal bevatten? Mallen met meerdere holtes stellen een ongelijkmatige plaattemperatuur onmiddellijk bloot, dus vraag om een temperatuuruniformiteitsmeting bij werktemperatuur, en niet alleen bij inactiviteit.
- Bevatten uw onderdelen inzetstukken of hebben ze vacuüm nodig? Gelijmde afdichtingen, oliekeerringen en luchtveeronderdelen profiteren bijna altijd van vacuüm- of injectiemachines.
- Wat is uw productievolume per dienst? Compressiegieten houdt de gereedschapskosten laag; spuitgieten levert cyclustijd- en arbeidsbesparingen op wanneer de volumes groeien.
Stop niet bij de offerteprijs. Budget voor een testrun met uw eigen compound, en bevestig hoe de leverancier de plaattemperatuur en parallelliteit meet voordat deze wordt verzonden. We hebben meer dan 15 jaar besteed aan het bouwen van mixers, molens, preformers en hardingspersen, en elke eenheid die we leveren wordt vóór het verpakken getest op temperatuuruniformiteit en drukstabiliteit. Als u niet zeker weet welke categorie bij uw producten past, loop dan eens door onze complete machinecatalogus en bespreek uw matrijzen met onze technische staf voordat u bestelt.
| Parameter | Waarom het ertoe doet | Wat te verifiëren |
|---|---|---|
| Grootte van de glasplaat | Definieert de maximale matrijsafmetingen | Vergelijk dit met uw grootste mal plus speling |
| Beoordeeld tonnage | Bepaalt de flitsdikte en onderdeeldichtheid | Bereken vanuit het geprojecteerde gebied; vraag een testrapport aan |
| Temperatuurbereik | Moet het genezingsvenster van uw compound bedekken | Bevestig de bovengrens met verwarmingsmarge |
| Temperatuuruniformiteit | Heeft invloed op de cyclusconsistentie en het uitvalpercentage | Vraag om een 9-puntsmeting bij werktemperatuur |
| Daglicht en beroerte | Bepaalt de malhoogte en de ontkistingsruimte | Meet tegen uw dikste mal |
| Controlesysteem | Slaat kuurrecepten op en beschermt de kwaliteit | Zoek naar HMI met timers, alarmen en datalogging |
| Veiligheidshardware | Voorkomt verwondingen tijdens het laden en ontvormen | Controleer de tweehandsbedieningen, beschermkappen en lichtgordijnen |
Waar vulkaniseermachines worden gebruikt: voorbeelden uit de industrie
Vulcaniseermachines verschijnen in elke rubbergoederenindustrie. De rode draad is de behoefte aan elasticiteit, afdichtingsprestaties en weerstand tegen hitte of weersomstandigheden onder reële gebruiksomstandigheden.
- Rubberen schoenzolen en sportschoenen: schoenfabrieken genezen rubberen buitenzolen tegen EVA-tussenzolen, en machines met meerdere stations houden de lijn draaiende. Velen gebruiken onze volautomatische persvormmachine voor rubberen zolen
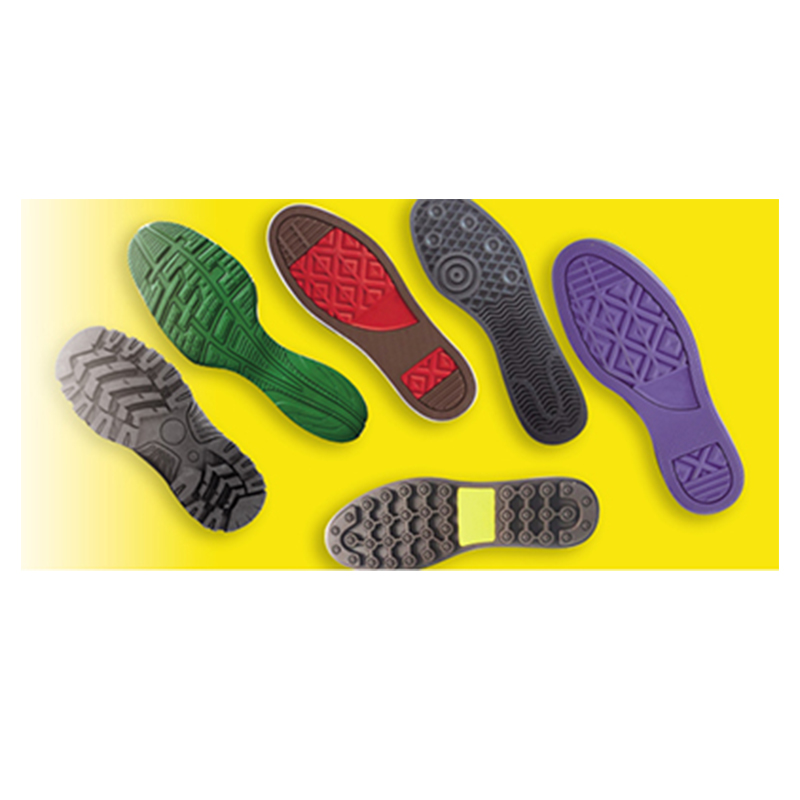 Op maat Volautomatische rubberen zolen persvormmachine Fabrikanten, Leveranciers Volautomatische rubberen enige hete pers die machine vormt Productomschrijving1. De automatische glijdende mal en maldraaistructuur kan rood ... Bekijk Product → om meerdere zolen per cyclus uit te harden met een gelijkmatige drukverdeling.
- O-ringen en pakkingen: deze kleine onderdelen zijn afhankelijk van een strakke temperatuurcontrole en nauwkeurige matrijssluiting; vacuümpersen en injectiemachines domineren deze categorie.
- Oliekeerringen en luchtbalgen: metalen inzetstukken worden geladen, rubber wordt eromheen geïnjecteerd of onder druk gegoten en de verbinding ontstaat tijdens dezelfde uithardingscyclus.
- Slangen, profielen en kabelisolatie: doorlopende lijnen of autoclaven vervangen vlakke persen.
- Anti-vibratiesteunen en rollen: dikke secties vereisen lange cycli en zorgvuldige temperatuurgradiënten.
- Sportartikelen zoals tennisballen: de kogelkern ondergaat een warmte-uitharding vóór de viltwikkelfase, en er bestaan complete lijnen om dat proces aan te kunnen.
Na het uitharden dragen de meeste gegoten onderdelen nog steeds flits op de scheidingslijn. Met de hand trimmen of tuimelen in een cryogene ontbraamkamer reinigt het onderdeel zonder het afdichtingsoppervlak te beschadigen. Plan deze afwerkingsstap samen met de persselectie, omdat het flitsvolume afhankelijk is van het matrijsontwerp en de persprecisie.
Veiligheid en onderhoud: wat elke productiemanager moet weten
Een vulkaniseermachine combineert hoge hitte, zware hydraulische kracht en grote bewegende platen. Als het gerespecteerd wordt, levert het jarenlang probleemloze service; als het genegeerd wordt, kan het operators verwonden en de productie in één ploegendienst ruïneren.
Veiligheidsbenodigdheden voor elke perslijn
- Installeer tweehandsbedieningsknoppen of lichtgordijnen zodat de pers niet kan sluiten terwijl een operator in de mal reikt.
- Gebruik lockout/tagout-procedures voordat iemand de platen schoonmaakt of mallen verwisselt.
- Vervang hydraulische slangen bij het eerste teken van slijtage. Een fijne oliestraal die onder druk lekt, kan de huid binnendringen en vereist onmiddellijke medische aandacht.
- Draag goedgekeurde hittebestendige handschoenen en gezichtsbescherming bij het laden van plano's en het verwijderen van uitgeharde onderdelen.
- Houd het malgebied vrij van gereedschap en compoundresten en schakel nooit een veiligheidsschakelaar uit om een paar seconden te besparen.
Een praktisch onderhoudsritme
- Controleer maandelijks de parallelliteit van de plaat met een meetklok en houd deze binnen de perken 0,05 mm per meter ; kromgetrokken platen zorgen voor een ongelijkmatige dikte van het onderdeel.
- Meet elke drie maanden de temperatuur van de plaat op negen punten; verwacht afwijking binnenin /-3 °C op de ingestelde temperatuur.
- Vervang de hydraulische olie en filters op tijd, meestal elke keer 2.000 bedrijfsuren en inspecteer het reservoir op water of vuil.
- Kalibreer temperatuursensoren elke zes maanden; een driftsensor verspilt meer materiaal dan de meeste mechanische defecten.
- Inspecteer de verwarmingspatronen, olieleidingen en stoomafdichtingen tijdens de opstartchecklist voor de ploegendienst.
- Test tweehandenbedieningen, lichtgordijnen en noodstoppen wekelijks en leg dit schriftelijk vast.
Volg dit ritme en een goedgebouwde pers zou moeten draaien 15-20 jaar . Onze ervaring is dat voortijdige storingen terug te voeren zijn op het kopen op basis van alleen de prijs, het overslaan van de temperatuuruniformiteitscontrole of het laten verslechteren van hydraulische olie. Vertel uw leverancier over uw compound-, matrijs- en ploegpatroon, en vijf jaar na installatie ontvangt u een machine die nog steeds aan uw kwaliteitsdoel voldoet.
Veelgestelde vragen over vulkaniseermachines
Wat is het verschil tussen een vulkaniseerpers en een rubberspuitgietmachine?
Een vulkaniseerpers, oftewel de klassieke compressiepers, hardt een vooraf geplaatste plano uit in een open mal. Een injectiemachine maakt de compound week, injecteert deze eerst in een gesloten mal en hardt deze vervolgens uit. Injectie zorgt voor kortere cycli, minder flits en een betere vulling van de holtes, maar de mallen kosten meer en de installatie is complexer.
Welke temperatuur en druk moet een vulkaniseermachine bereiken?
De meeste rubberverbindingen harden uit tussen 140 en 200 °C; Voor FKM- en siliconensoorten kan een temperatuur tot 250 °C nodig zijn. Typische vormdruk op het geprojecteerde deelgebied is 15-40 MPa , met dikkere of complexere onderdelen die een hoger tonnage vereisen.
Hoe lang moet rubber in een pers vulcaniseren?
De vuistregel is 3-5 minuten per millimeter van vaste dikte, aangepast aan de uithardingscurve van de verbinding. Een dunne pakking kan in 4-8 minuten uitharden, terwijl een dikke montage 40-60 minuten kan duren. Bevestig altijd met een uithardingsreometertest voor uw specifieke verbinding.
Waarom zou ik een vacuümvulkaniseerpers gebruiken?
Vacuüm verwijdert lucht uit de vormholte voordat deze volledig wordt gesloten. Dat betekent minder blaasjes, betere hoekvulling en een consistentere dichtheid, wat van belang is voor pakkingen, gelijmde inzetstukken en onderdelen met een complexe geometrie.
Kan één machine verschillende rubberverbindingen vulcaniseren?
Ja, zolang de maximale temperatuur van de machine de uithardingstermijn van elke compound bedekt. Houd met zwavel uitgeharde en met peroxide uitgeharde materialen gescheiden door de mal tussen batches schoon te maken, en schakel van de ene pers naar de andere in plaats van onverenigbare materialen op dezelfde dag te laten draaien zonder een grondige reiniging.
Wat verkort de levensduur van een vulkaniseermachine?
De gebruikelijke boosdoeners zijn het werken boven het nominale tonnage, het hanteren van ongelijkmatige degeltemperaturen zonder correctie, het negeren van de gezondheid van de hydraulische olie en het overslaan van parallelliteitscontroles. Een geplande onderhoudsroutine op basis van bedrijfsuren, en niet op kalendermaanden, is de goedkoopste verzekering die u kunt kopen.

